
Obrábanie kovu
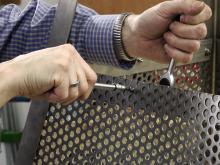
Nitovanie kovov, rezanie závitov, spájkovanie medi alebo mosadze, ohýbanie alebo ohraňovanie pásov plechu – možnosti obrábania kovov sú rozmanité. Materiál ostatne disponuje niektorými užitočnými vlastnosťami (napr. je odolný voči teplu, je tvarovateľný), takže môže nahradzovať alebo dopĺňať konštrukcie z dreva pri výrobe nábytku a výstavbe interiérov, a dokonca aj v exteriéri. Práca s týmto materiálom síce vyžaduje niektoré špecifické znalosti – bez problémov ho však je možné spracovávať a obrábať v domácej dielni, a to bez drahého špeciálneho náradia.
Návod
1. Druhy kovov
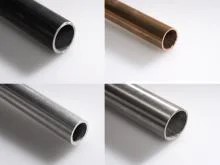
Bežnými druhmi kovov sú oceľ, farebný kov (o. i. meď, mosadz, zinok, cín), ušľachtilá oceľ a ľahký kov, respektíve hliník (na obrázku zhora vľavo v smere pohybu hodinových ručičiek).
Pozor: Ďalšie informácie k druhom kovov nájdete dole v galérii obrázkov.
2. Práca s kovom
Pri obrábaní kovov v zásade platí:
- pomalšia rýchlosť práce (príp. chladenie, napr. špeciálnym chladiacim olejom)
- používanie nástrojov z tvrdého a húževnatého materiálu
- používanie nástrojov s jemným členením (napr. jemne ozubené píly)
- príprava práce zodpovedajúca materiálu
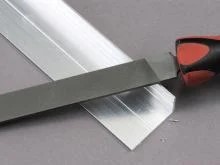
Obrábané dielce navyše dobre upnite – to chráni pred úrazmi. Po obrábaní odstráňte všetky triesky, a predovšetkým ostré hrany, rozstrapkania alebo úlomky – zbavte obrobok ostrapkov. Na to sa dobre hodí napríklad pilník s jemným sekom (usporiadanie zásekov na liste pilníka v rade).
Pozor: Při odstraňování otřepů pilníkem pracujte s malou přítlačnou sílou a využijte celou délku pilníku, abyste se vyvarovali intenzivnímu zahřívání.
3. Vŕtanie kovov a rezanie závitov
Skôr ako začnete vŕtať do kovu, označte vŕtané miesto jamkovačom. Ostrie vrtáka sa tak dobre chytí a neskĺzne. Upevnený obrobok navyše vŕtajte so zníženými otáčkami.
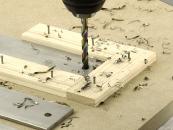
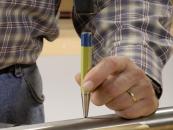
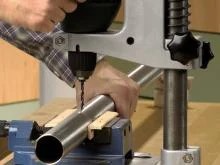
Skrutkované spoje sú stabilné, nenápadné a dajú sa kedykoľvek opäť rozobrať. Rezanie vnútorných závitov (napr. matíc) alebo vonkajších závitov (napr. skrutiek) pritom nie je náročné: Pri zhotovovaní vnútorného závitu pevne upnite obrobok a plánované miesto vŕtania označte jamkovačom. Následne vyvŕtajte otvor vrtákom, ktorý zodpovedá zamýšľanej veľkosti závitu.
Pozor: Zvoľte o niečo menší priemer vrtáka, než je rozmer neskôr zodpovedajúcej skrutky, mínus vonkajšie otáčky závitu.
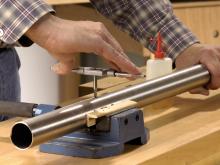
Vrchný vyvŕtaný otvor navyše mierne zarovnajte záhlbníkom – vrták tak ľahšie prereže prvé otáčky závitu. Teraz do vratidla upnite závitník a zatáčajte ho do vyvŕtaného otvoru v smere pohybu hodinových ručičiek a čo najkolmejšie (vykonajte so všetkými tromi závitníkmi jednej sady).
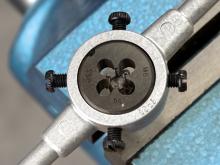
Pri zhotovovaní vonkajšieho závitu upnite kovovú kruhovú tyč presne kolmo do zveráka (uholník) a hrot zbrúste pilníkom rovnomerne do kužeľovitého vrcholu. Teraz na upnutú kruhovú tyč vodorovne nasaďte závitnicu upevnenú v držiaku a zatáčajte v smere pohybu hodinových ručičiek do požadovanej hĺbky. Závitnicu príležitostne vytáčajte späť, aby sa ulomili triesky.
Pozor: Či vnútorný, či vonkajší závit – aby sa šetrilo ostrie, oblasť rezania a ostria neustále skrápajte rezným olejom, a to na začiatku, ale aj neskôr.
4. Nitovanie kovu
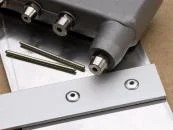
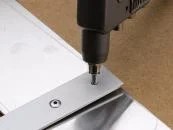
Rovnako ako v prípade skrutkovaných spojov sa nitovaním zhotoví trvalý stabilný spoj, ktorý sa dá kedykoľvek opäť rozobrať. Spájané obrobky napred predvŕtajte vhodnou veľkosťou vrtáka. Do nitovacích klieští následne umiestnite nit a do vyvŕtaného otvoru nitovaný kolík. Teraz opakovane stlačte nitovacie kliešte, pokým sa driek nitu neodlomí.
5. Ohraňovanie plechu
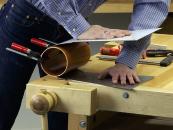
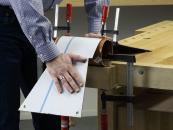
Na zhotovenie presne prehnutého kovového plechu potrebujete ohraňovaciu formu, ktorú si môžete sami vyrobiť z multiplexu. Ohybovú hranu pripravíte zodpovedajúcim spôsobom vo forme s prehybom po oboch stranách.
Plech pevne (a pomocou svoriek) upnite do formy. Ohýbacia sila sa tak presne koncentruje na ohýbanú stranu a okolité plochy zostávajú exaktne rovné.
7. Spájkovanie medi
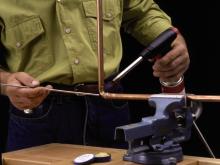
Trvale stabilné spoje vznikajú tak, že za tepla spojíte dva kovy s pridaním tretieho (spájky): Pri spájkovaní preniká spájka do najjemnejších pórov na povrchu obrobkov, vytvrdzuje a dochádza k spojivému legovaniu. Rozlišujeme medzi mäkkým a tvrdým spájkovaním – rozdiel spočíva v spájkovacej teplote a dosahovanej pevnosti. Požadované teploty (mäkká spájka: 200 °C – 400 °C; tvrdá spájka: 300 °C – 1 100 °C) docielite pomocou plynového horáka. Pri oboch postupoch sa používajú rôzne spájky a tavivá (špeciálna spájkovacia kvapalina).
Ako elektrickým prúdom zvaríte nízkolegované ocele, zistíte v nasledujúcom článku: Základné vedomosti o zváraní
8. Ochrana pred koróziou
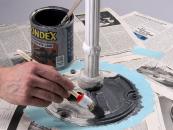
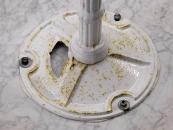
Voda a kyslík železné kovy bez ochrany časom kompletne rozložia! Trvalú ochranu proti hrdze dosiahnete náterom, ktorý chráni celý povrch proti vlhkosti.
Tip
Povrchové úpravy
Kvôli zlepšeniu vlastností príslušného základného materiálu sa na mnohé povrchy kovov nanášajú metalické povrchy. Typickým príkladom sú skrutky, ktoré sa zinkujú galvanicky alebo žlto. Povrch je tak chránený proti korózii
Náradie a materiál
- Pilníky
- Jamkovač
- Spájkovačka, elektrická
- Vrták na kov
- Nity
- Nitovacie kliešte
- Píly s listom na kov
- Záhlbník
- Šmirgľový papier
- Rezný olej
- Závitnica a držiak závitnice
- Zverák
- Skrutkové zvierky
- Ochranný náter na kovové povrchy
- Vratidlo vr. závitníkov
Galéria
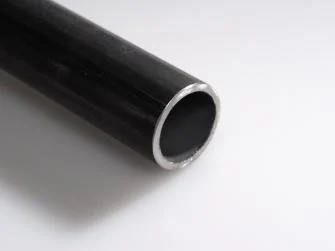
Domáci majstri oceľ väčšinou spracovávajú ako konštrukčnú oceľ, ktorá je lacná, ľahko zvariteľná a – podľa hrúbky materiálu aj bez prísunu tepla – mechanicky obrobiteľná (ohýbanie, vŕtanie, rezanie, pilovanie). Konštrukčné ocele však reagujú na vlhkosť, korodujú!
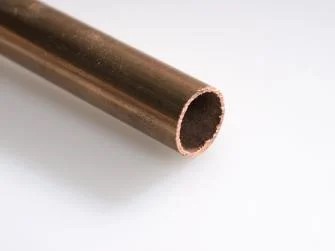
K farebným kovom patrí meď, cín, zinok, nikel, olovo, kadmium, kobalt. Tieto všeobecné ťažké kovy sa používajú rozmanitým spôsobom: Meď možno napríklad ľahko spájkovať, a preto sa používa na vodovodné potrubie. Zinok sa používa ako antikorózna ochrana pre železné diely. Mosadz sa dá dobre tváriť a aj z dôvodu jej farby, ktorá sa podobá zlatu, sa používa predovšetkým na kovanie a ozdoby.
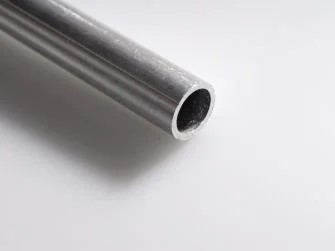
Ľahký kov pozná a používa každý: hliník. Je relatívne mäkký a húževnatý a spracováva sa rozvalcovaním na tenkú fóliu. Pretože je tento materiál navyše dobre tepelne vodivý, využíva sa v svietidlách alebo počítačoch.
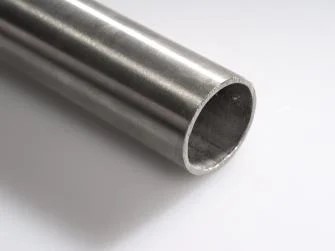
Ako ušľachtilá oceľ sa označujú legované alebo nelegované ocele so špeciálnym stupňom čistoty – a nemusia nutne zodpovedať požiadavkám nehrdzavejúcej ocele! Spracovanie jemne lesklých nerezových ocelí obvykle používaných v domácnosti je náročnejšie a tieto ocele je možné často zvárať iba špeciálnym postupom – záležitosť pre profesionálov.
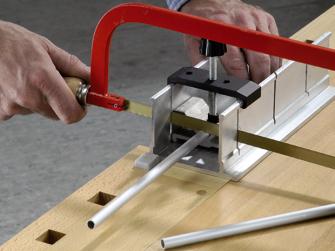
Na zváranie alebo spájkovanie potrebujete špeciálne náradie – často však na obrábanie kovov plne dostačuje obvyklé ručné náradie, napríklad obvyklé oblúkové píly s pílovým listom s veľmi jemnou roztečou zubov (pílový list na kov).
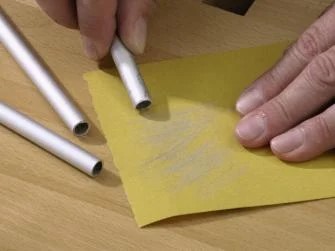
Pri kovoch sa musí po obrábaní odstrániť otrep: V prípade oblých obrobkov môžete použiť aj jemný šmirgľový papier (napr. zrnitosť 120).
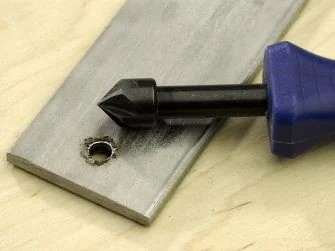
Otrep pri otvoroch vŕtaných do kovu odstráňte záhlbníkom. Alternatívne použite vrták, ktorý musí byť výrazne väčší ako priemer vŕtaného otvoru.
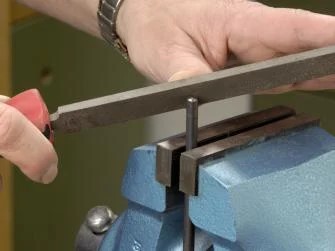
Ak chcete na kovovej tyči kruhového prierezu urobiť vonkajší závit, zvoľte priemer guľatiny tak, aby bol približne o 0,2 mm menší ako (požadovaný) menovitý priemer závitu.
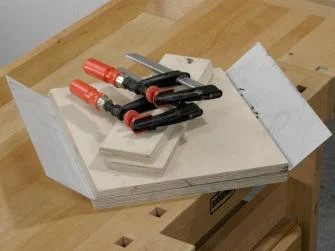
Origami s kovom: Pomocou zveráka a formy z multiplexu vlastnej výroby zložíte plech tak presne ako papier.
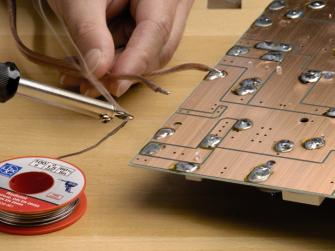
Meď je možné ľahko spájkovať, a preto sa používa napríklad na elektronické obvody. Tu sa používa elektrická spájkovačka.